Ağır vasıtalarda, tarım makinelerinde ve jeneratörlerde görev yapan dizel motorlar, yüksek tork ve sıkıştırma oranları altında çalışır. Yanma odasındaki patlama ile pistonlara iletilen bu muazzam kuvvet, biyel kolları üzerinden krank miline aktarılır. Krank milinin motor bloğu içinde sürtünmesiz ve dengeli biçimde dönmesini sağlayan en kritik bileşenler ise kaymalı yataklardır. Doğru yağ filmi oluşmadığında veya periyodik bakımlar aksatıldığında, krank yataklarında meydana gelen mikro aşınmalar kısa sürede büyük mekanik arızalara yol açar.
Krank Mili Yatak Bileşenleri: Ana Yatak, Kol Yatak ve Gezi Ayı
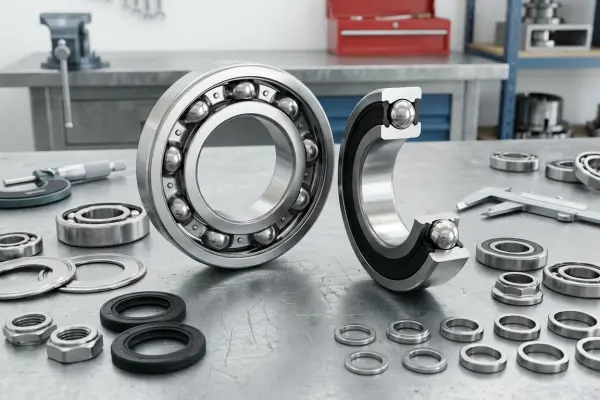
Dizel motorun alt bloğunda yer alan yataklama mekanizması, yüke ve hareket yönüne göre özelleşmiş farklı parçalardan meydana gelir. Krank milinin ana gövdesini motor karter bloğuna bağlayan ve dairesel dönme hareketini karşılayan parçalara ana yatak adı verilir. Piston biyel kollarının krank muylularına bağlandığı kısımlarda ise yüksek dinamik darbelere maruz kalan kol yatak takımları yer alır. Bu yataklar, çelik bir sırt üzerine kaplanmış kurşun, bronz veya alüminyum alaşımlı katmanlardan oluşur ve hidrodinamik yağ basıncı sayesinde metalin metale temasını engeller.
Krank milinin sadece radyal değil, eksenel yöndeki doğrusal hareketlerini de kontrol altında tutmak gerekir. Debriyaja basıldığında veya şanzıman tork aktarımlarında milin ileri-geri kaymasını sınırlandırmak amacıyla gezi ayı (aksiyel gezinti pulu) kullanılır. Gezi ayının aşınması, krank milinin blok içinde eksenel boşluk yapmasına, volanın ve debriyaj baskı balatasının hatalı basmasına sebep olur. Krank eksenindeki toleransların korunmasında endüstriyel standartları belirleyen ISO normlarına uygun tolerans aralıklarına sadık kalınması büyük önem taşır.
Yağlama Hataları ve Motor Yatak Sarması Süreci
Dizel motorlarda en sık korkulan mekanik yıkımların başında motor yatak sarması gelir. Krank mili ile yatak burçları arasında mikron seviyesinde bir yağ tabakası bulunur. Yağ pompasının basınç düşürmesi, yağ kanallarının kurum veya talaşla tıkanması ya da aşırı hararet nedeniyle motor yağının viskozitesini kaybetmesi sonucunda bu koruyucu hidrodinamik film yırtılır. Kuru sürtünmeyle karşılaşan yatak metali saniyeler içinde erime noktasına ulaşarak krank muylusuna kaynar.
Yatak sarması meydana geldiğinde motor kilitlenir ve genellikle biyel kolu krank milini deforme eder. Bu aşamada erken teşhis hayati önem taşır; motorun altından gelen düzenli ve tok metal vuruntu sesi (yatak sesi), yağ basınç ikaz lambasının rölantide yanıp sönmesi gibi belirtiler fark edildiğinde motor derhal stop edilmelidir. Erken müdahale, krank milinin ve motor bloğunun tamamen hurdaya ayrılmasını engeller.
Talaşlı İmalatta Hassasiyet: Krank Taşlama İşlemi
Aşınmış, çizilmiş veya hafif derecede yatak sarmış bir krank mili söküldüğünde ilk başvurulan yöntem mikrometre ile ovallik ve koniklik ölçümüdür. Eğer muylulardaki sertleştirilmiş indüksiyon tabakası izin veriyorsa, mil tornaya alınarak krank taşlama tezgâhında bir alt ölçüye işlenir. Sanayide bu işlem STD (standart) ölçüden 0.25 mm, 0.50 mm veya 0.75 mm gibi tamir kademelerine (under size) indirilerek gerçekleştirilir.
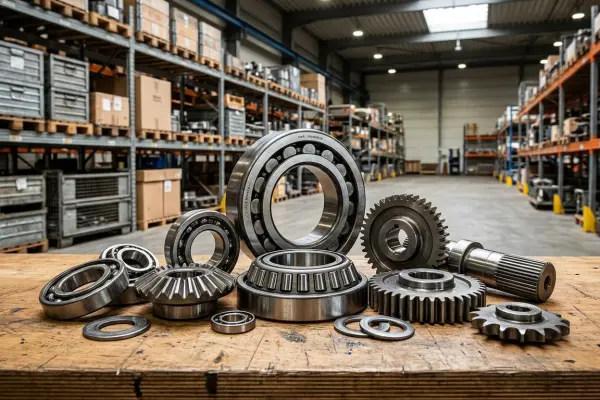
Taşlama işleminden sonra işlenen ölçüye tam uyumlu tamir kademesindeki ana ve kol yataklar takılmalıdır. Taşlama esnasında muylu köşe kavislerinin (radyuslarının) orijinal fabrika ölçüsünde bırakılması şarttır; aksi takdirde krank mili köşe noktalardan stres çatlağı oluşturarak kırılabilir. Krank mili revizyonu yapılırken, motora bağlı yardımcı miller ve şanzıman giriş millerinde yer alan tek sıra silindirik makaralı rulman gibi radyal yük taşıyıcılarının da boşluk ve aşınma testlerinden geçirilmesi tahrik hattının sorunsuz çalışması için gereklidir.
Revizyon Süreci ve Çıkma Parça ile Maliyet Avantajı
İş makinesi, çekici veya traktör motorlarında kapsamlı bir yenileme söz konusu olduğunda motor rektefiye fiyatları işletmeler için ciddi bir bütçe kalemi haline gelir. Krank mili çatlak testi (manyetik test) sonucunda kurtarılamayacak durumdaysa, sıfır ithal krank mili maliyetleri oldukça yüksek olabilir. Bu noktada sanayide titizlikle incelenmiş, manyetik çatlak kontrolü yapılmış ve ölçüleri standart aralıkta kalmış çıkma krank milleri ve revizyon blokları tercih edilir.
Doğru test edilmiş bir çıkma parça, hem belirgin bir maliyet avantajı kazandırır hem de döküm gerilimi yıllar içinde stabilize olduğu için orijinal parça kalitesinde mekanik dayanım sunar. Konya sanayisindeki köklü talaşlı imalat ve rektefiye tecrübesi, yerel tezgâhlarda işlenen parçaların güvenilirliğini artırmaktadır. Bölgedeki atölyelerin teknik birikimi, ağır sanayi motorlarının tolerans kaybı yaşamadan yeniden montajlanmasında güvenilir bir çözüm ortağı niteliğindedir.
Dizel motorların krank mili ve yataklama revizyonlarında kaliteli sarf malzeme kullanımı, doğru tork değerleriyle sıkım ve ilk çalıştırma öncesi yatakların elle yağlanması, yapılan yatırımın ömrünü doğrudan belirler. Periyodik yağ analizlerinin yapılması ve kaliteli filtreleme elemanlarının kullanılması, motorun uzun çalışma saatleri boyunca verimle hizmet etmesini sağlar.