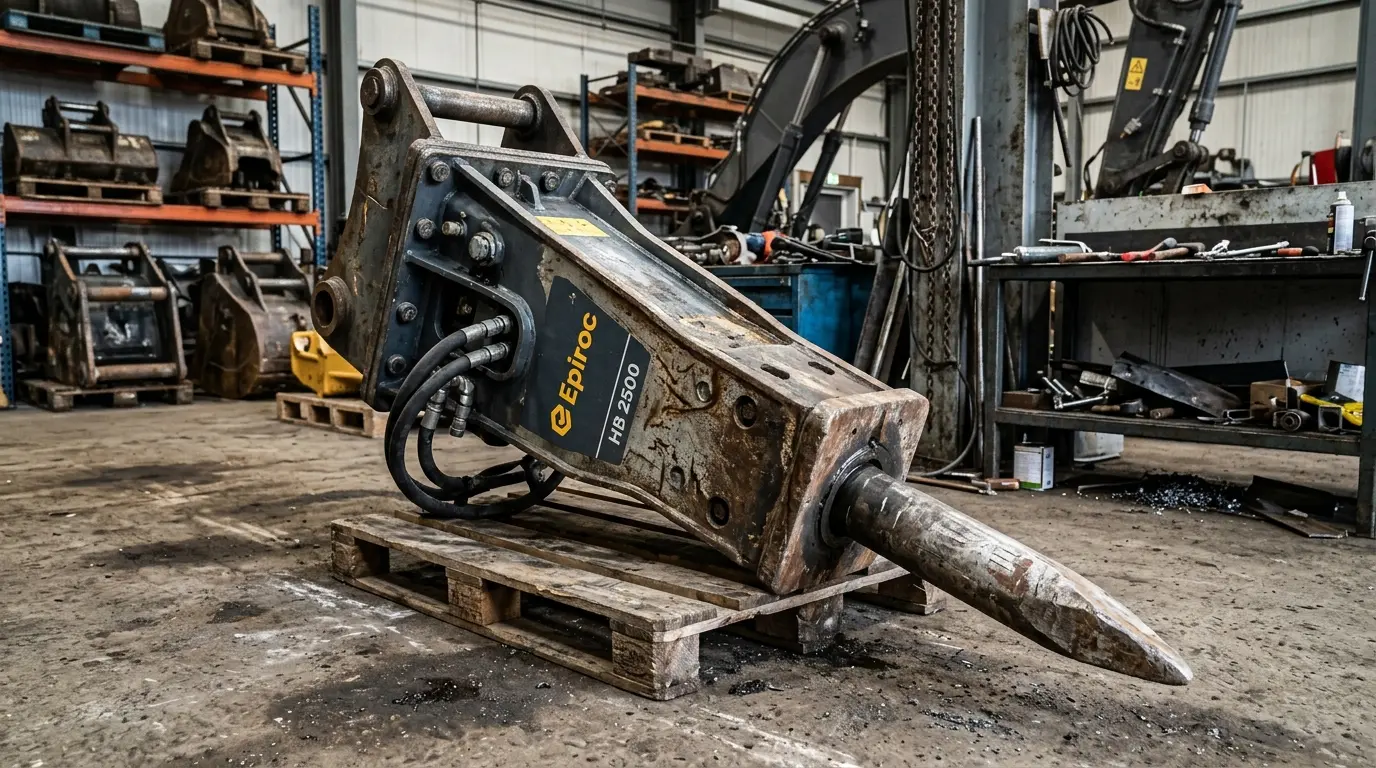
Saha şartlarında en ağır yüke maruz kalan ekipmanların başında şüphesiz iş makinesi kırıcı sistemleri gelir. Taş ocaklarından alt yapı çalışmalarına, bina yıkımlarından yol yapımına kadar geniş bir kullanım alanına sahip olan hidrolik kırıcı cihazlar, sürekli yüksek darbe ve titreşim altında çalışır. Bu ağır çalışma koşulları, tabanca mekanizmasında zamanla doğal yıpranmalara ve arızalara yol açar. İş kaybını önlemek ve maliyetleri kontrol altında tutmak için düzenli bakım ve doğru tamir teknikleri hayati önem taşır.
Hidrolik Kırıcı (Tabanca) Arızalarının Temel Nedenleri
Şantiyelerde çalışırken aksayan bir kırıcı, tüm şantiye operasyonunu durdurabilir. Tabancada meydana gelen güc kaybı, yağ sızıntıları veya darbe vurmama sorunlarının arkasında genellikle aşınmış komponentler yatar.
1. Kırıcı Ucu ve Tabanca Burcu Aşınması
Darbenin doğrudan kayaya veya betona iletildiği kırıcı ucu, en hızlı aşınan parçadır. Uçta oluşan deformasyon, darbe enerjisinin doğru iletilmesini engeller. Kırıcı ucunu yataklayan tabanca burcu boşluk yaptığında ise piston uç kısmına açılı vurmaya başlar. Bu durum hem pistonun çizilmesine hem de kovanın zarar görmesine neden olur. İç ve dış burçların tolerans sınırları aşıldığında vakit kaybetmeden değiştirilmesi gerekir.
2. Diyafram Lastiği Değişimi ve Azot Gazı Kontrolü
Kırıcının darbe gücünü oluşturan temel ögelerden biri de azot gazı basıncıdır. Pistonun geri dönüşünü ve darbe ivmesini sağlayan diyafram lastiği zamanla esnekliğini kaybedebilir veya yırtılabilir. Diyaframın zarar görmesi, hidrolik yağa gaz karışmasına ya da kırıcının darbe gücünün belirgin şekilde düşmesine yol açar. Rutin bakımlarda diyafram kontrol edilmeli ve aşınma belirtisinde yenilenmelidir.
Kırıcı Ömrünü Uzatan En Kritik Adım: Düzenli Kırıcı Yağlaması
Piston, uç ve burç arasındaki metal-metale sürtünmeyi en aza indirmek için periyodik kırıcı yağlaması şarttır. Standart gres yağları, kırıcının ürettiği yüksek sıcaklık ve basınca dayanamaz. Bu nedenle grafik veya bakır katkılı, yüksek sıcaklığa dayanıklı özel kırıcı gresleri tercih edilmelidir. Yağlamanın aksatılması, burç ve uç kilitlenmelerine, hatta piston kırılmalarına yol açarak çok yüksek tamir masrafları çıkarır.
Ayrıca kırıcının bağlı olduğu iş makinesinin hidrolik sisteminde kullanılan vibrasyon rulmanı gibi yüksek titreşime dayanıklı bileşenlerin ve hidrolik filtrelerin de düzenli kontrol edilmesi tüm sistem sağlığını korur.
Yedek Parça Seçimi: Sıfır ve Çıkma Parça Avantajları
Kırıcı ve tabanca tamirinde parça değişimi yaparken bütçe ve tedarik süresi belirleyici faktörlerdir. İşletmeler için revizyon maliyetlerini düşürmek büyük bir önceliktir.
- Orijinal ve Yan Sanayi Parçalar: Kritik sızdırmazlık elemanlarında ve pistonda yüksek hassasiyetli sıfır parçalar tercih edilmelidir. Uluslararası ISO kalite standartları çerçevesinde üretilmiş parçalar uzun ömür sunar.
- Çıkma (İkinci El) Parçalar: Ağır gövde parçaları, dış kovan veya az kullanılmış revizyonlu bileşenlerde çıkma parça kullanımı ciddi bir maliyet avantajı sağlar. Güvenilir tedarikçilerden temin edilen ikinci el parçalar, kontrol ve ölçümleri yapıldığında orijinal parça kalitesinde performans göstererek işletme giderlerinizi önemli ölçüde düşürür.
Konya Sanayisinin Gücüyle Kesintisiz Hizmet
Konya merkezli firmamız, uzun yıllardır sanayi ustalarının, iş makinesi operatörlerinin ve yedek parça arayan işletmelerin yanında yer almaktadır. Hidrolik kırıcı sistemleriniz için ihtiyaç duyduğunuz tüm rulman, keçe, burç ve mekanik yedek parçalarda yerel güvenilirliğimiz ve geniş stok ağımızla hızlı çözümler sunuyoruz. Doğru parça tespiti ve kaliteli işçilikle iş makinelerinizin duruş sürelerini minimuma indiriyoruz.